



Application d'inserts (entretoises) en fil d'acier dans la réparation du gabarit de machine de moulage par injection
L'application de l'acier Insert de filetage(entretoises) dans la réparation du gabarit de machine de moulage par injection

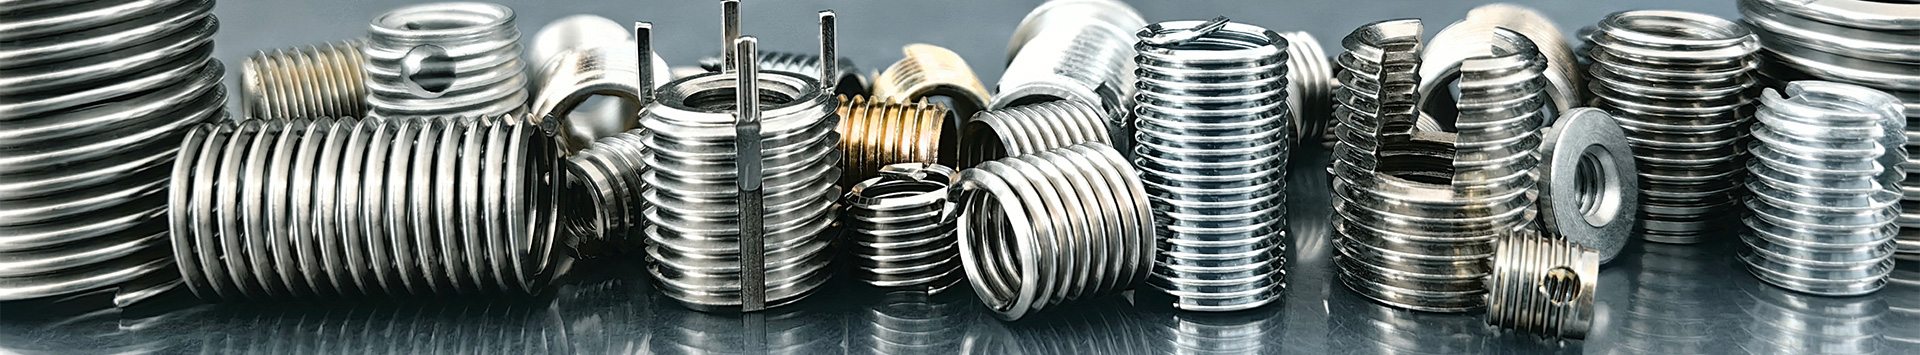
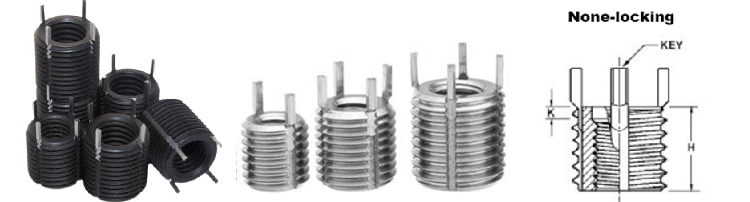
L'insert fileté (entretoise) est un nouveau type de fixation filetée permettant de réaliser un filetage interne de haute précision, conforme aux normes internationales, après son insertion dans le produit. Ses performances sont supérieures à celles d'un filetage réalisé par taraudage direct. L'insert fileté étant de plus en plus reconnu par les entreprises, son champ d'application s'est considérablement étendu. L'insert fileté en fil d'acier est notamment utilisé pour réparer les pièces internes endommagées. Vis L'insert fileté, utilisé comme moyen de réparation de filetage, permet de réparer rapidement et efficacement les filetages endommagés. Grâce à ses avantages, il est couramment utilisé pour la réparation des trous filetés des moules de presses à injecter et des blocs-cylindres de moteurs automobiles. Cet article se concentre sur l'application de l'insert fileté à la réparation des trous filetés des moules de presses à injecter. Pour plus de détails sur son utilisation, veuillez vous référer à la section relative à l'installation de l'insert fileté. Les moules de la presse à injecter comportent de nombreux trous filetés servant à presser le moule sur la plaque de tête et la plaque de support. Après une certaine période d'utilisation, il arrive que le filetage se desserre. La méthode de réparation habituelle consiste à agrandir le trou fileté d'un cran, c'est-à-dire à percer un trou correspondant au diamètre du trou inférieur du filetage principal, puis à le tarauder, en préparant ensuite la plaque de support et le boulon.
En général, l'utilisation de trous taraudés trop fréquents est sujette aux dommages, et un dévissage répété du filetage peut survenir après réparation par la méthode décrite précédemment. Le dévissage du trou taraudé est généralement dû à deux causes principales : premièrement, la profondeur de vissage du boulon est insuffisante, ce qui soumet le filetage à une forte contrainte de cisaillement et peut entraîner sa rupture ; deuxièmement, la présence de bavures ou d'impuretés sur le filetage du boulon, ou encore la pénétration d'impuretés dans le trou taraudé, provoquant des rayures lors du vissage et accélérant l'usure du filetage. Cette usure réduit progressivement la résistance au cisaillement jusqu'à la rupture du filetage. Dans ce cas, la meilleure solution consiste à utiliser un insert fileté, qui permet d'améliorer la résistance de la liaison du trou taraudé réparé. La méthode d'usinage consiste à agrandir le trou fileté du curseur, l'ouverture étant supérieure au diamètre nominal du trou fileté d'origine (se référer aux spécifications de l'insert fileté pour le choix du foret). La profondeur est identique à celle du trou d'origine, et un taraud spécial est utilisé pour le taraudage. Le curseur est ensuite vissé dans l'embout buccal, dont le diamètre nominal est identique à celui du trou fileté d'origine. Le filetage extérieur de l'embout buccal est collé au trou fileté par tension élastique, tandis que le filetage intérieur est identique aux spécifications du trou fileté d'origine. Seul le matériau du filetage est remplacé par de la fonte ductile en acier inoxydable. La liaison acier-acier, après vissage du boulon dans le trou fileté, améliore considérablement les propriétés mécaniques du filetage.