



Différents types d'inserts de fil métallique
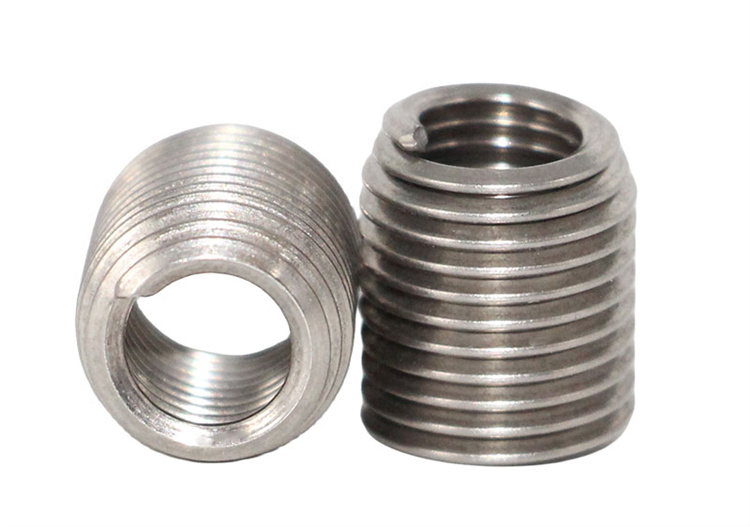
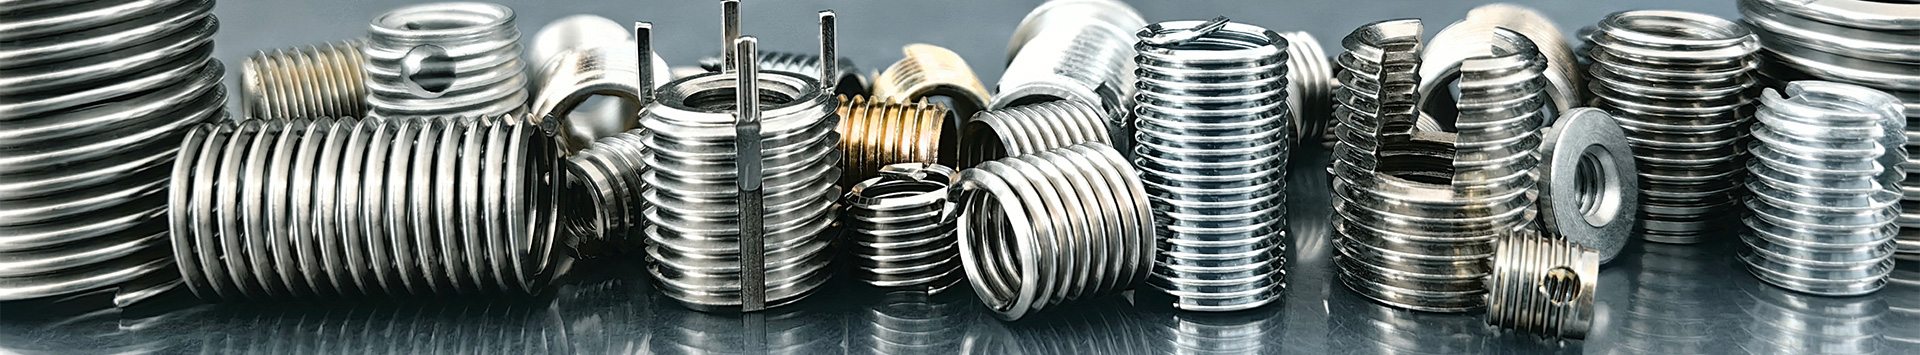
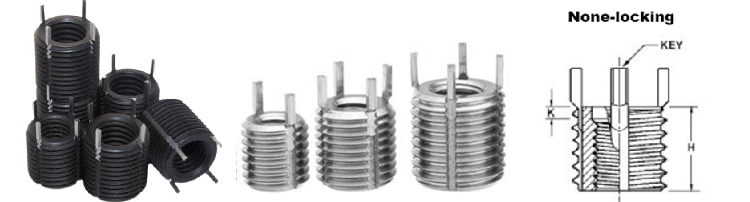
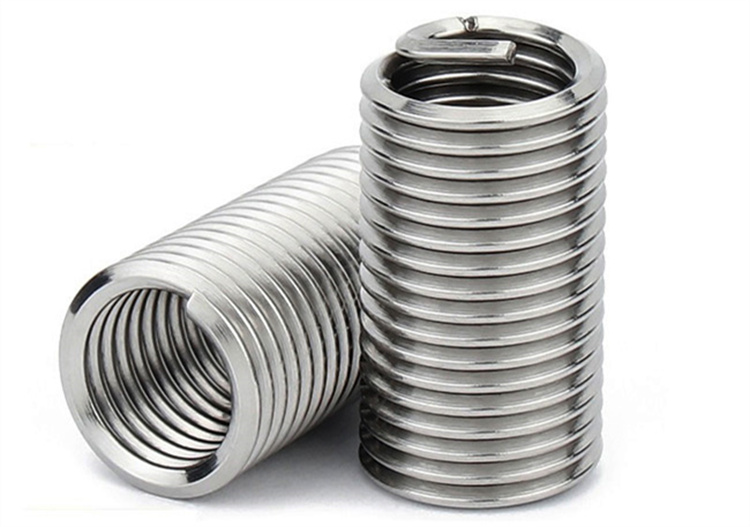
fil de fer à fil volant Insert filetéLes inserts peuvent être classés selon leur forme en inserts filetés à fil de type commun, inserts filetés à fil de type verrouillage, inserts filetés à fil sans ergot et inserts filetés vertébraux à trou borgne.
L'insert fileté de type courant est le plus répandu et le plus utilisé. Ce type d'insert fileté est très polyvalent, sa production est simple et sa gamme de produits est très étendue, répondant ainsi à toutes les spécifications. Vis Grâce à la maturité du processus, aux équipements de fabrication performants et avancés, le prix d'usine des inserts filetés de même qualité est avantageux, réduisant ainsi les coûts d'achat pour le client. L'installation semi-automatique électrique est extrêmement facile à réaliser, améliorant ainsi l'efficacité d'assemblage des lots du client. Le processus de production des tiges de montage filetées est mature.
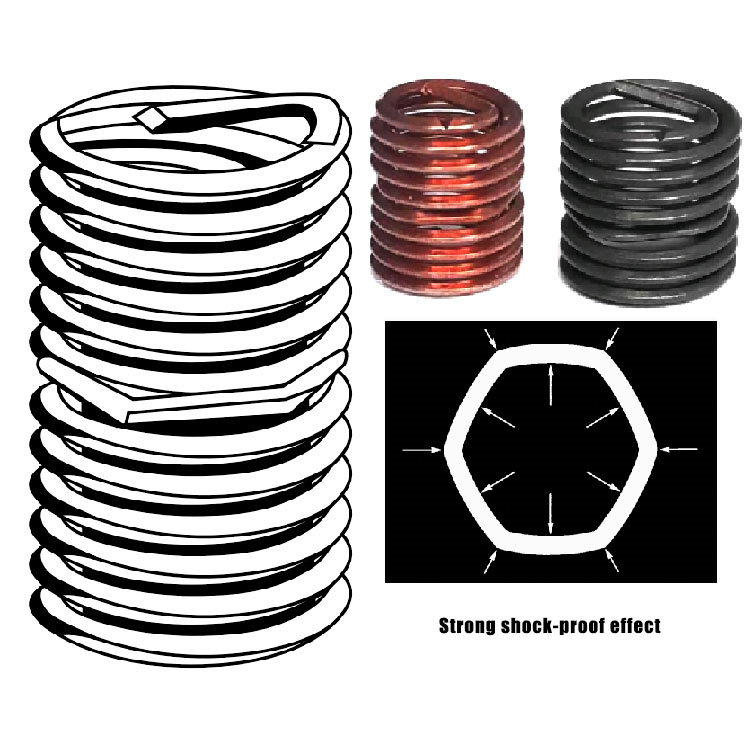
L'insert fileté à verrouillage, contrairement aux inserts filetés classiques, se distingue par la déformation polygonale de l'anneau. Cette déformation renforce le filetage et améliore l'absorption des vibrations. Il est ainsi plus adapté aux environnements vibrants et plus performant.
L'insert fileté sans languette, par rapport à l'insert fileté ordinaire, comporte une rainure d'entraînement aux deux extrémités de l'écrou et s'installe à l'aide de clés spéciales à tête filetée. Il n'est pas nécessaire de distinguer le sens de l'écrou ; l'installation est directe et ne nécessite pas de retirer l'extrémité de la tige, ce qui améliore considérablement l'efficacité de l'installation de l'écrou.
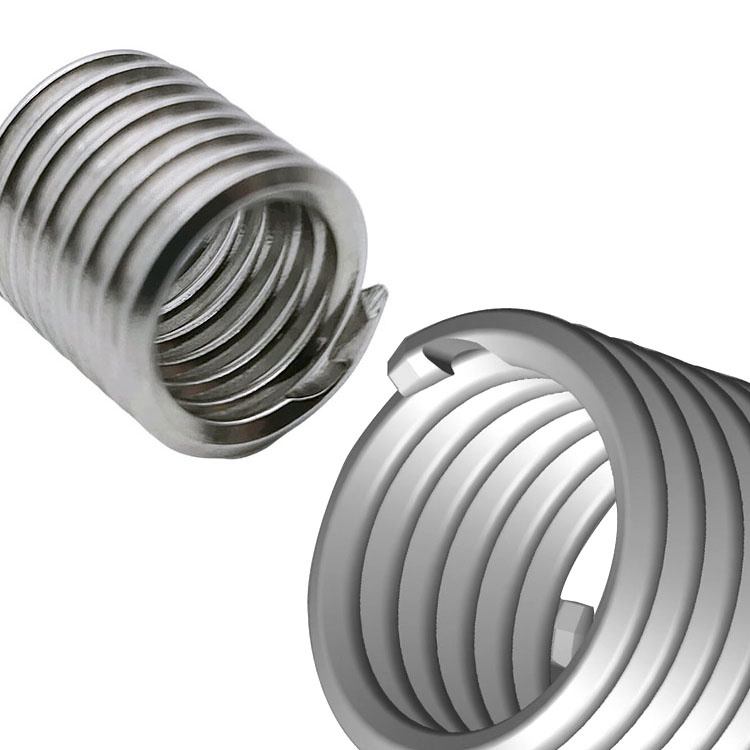
L'insert fileté pour trous borgnes est un insert fileté en fil d'acier spécial. Son corps conique lui confère une forme particulière. Comme son nom l'indique, il est exclusivement destiné à l'amélioration et à la réparation du filetage interne des trous borgnes (également appelés trous non traversants). Dépourvu de poignée de montage, il s'utilise en vissant l'extrémité avant de l'insert fileté dans le trou taraudé à l'aide d'un outil spécifique, en effectuant 2 à 3 tours de la pointe conique.