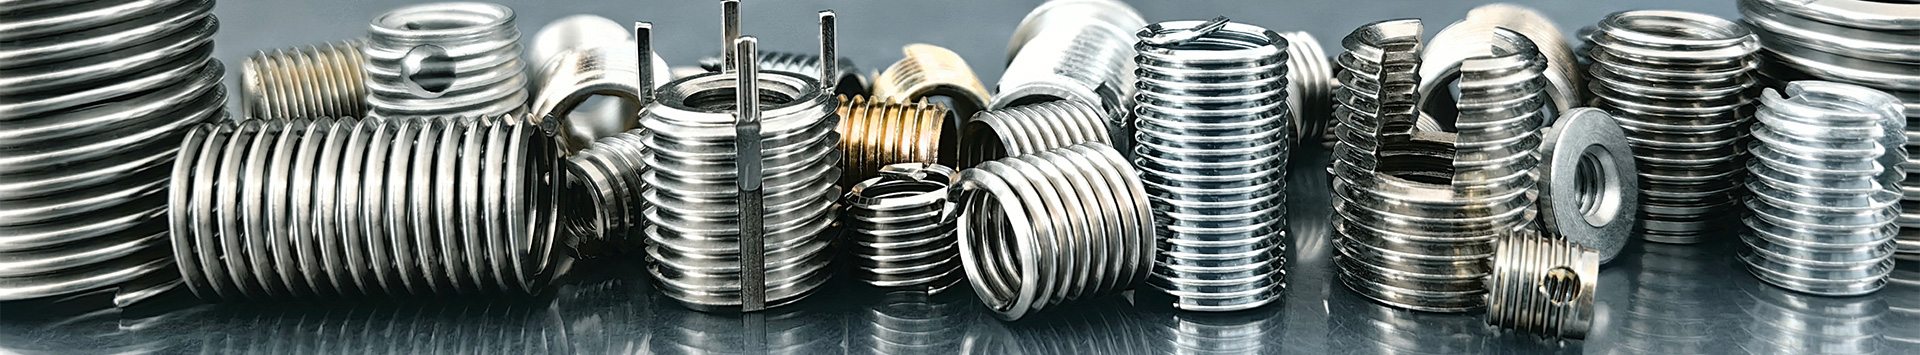
kit de réparation de filetage


0102030405


Taraud en acier rapide pour inserts filetés
Taraud en acier rapide pour inserts filetés
Le taraud est un outil essentiel pour l'installation des inserts filetés.
Pour tarauder un trou taraudé avec le système AVIC-Flight Plus, il est impératif d'utiliser les tarauds AVIC-Flight d'origine. Nous proposons des tarauds manuels et des tarauds machine adaptés. La fiche technique contient toutes les informations nécessaires. Les tarauds standard du système AVIC-Flight répondent à la quasi-totalité des besoins pratiques. Pour les applications exigeant une évacuation optimale des copeaux, notamment pour les matériaux difficiles à usiner (aciers inoxydables et réfractaires, divers alliages d'acier et de titane), nous proposons des tarauds machine spéciaux. La fiche technique présente les tarauds machine adaptés à chaque matériau, ainsi que les valeurs de vitesse de coupe recommandées.

■ Rainure droite
Angle de coupe de 10°, tête de coupe rotative, pour trou traversant. Lors de la phase initiale du taraudage, il est nécessaire de visser 4 fois le pas, et un trou profond doit être percé au préalable pour le trou borgne.
Pour les matériaux dont la résistance est inférieure ou supérieure à 700 N/mm2.
Pour tarauder des trous traversants.
■ Rainure en spirale
Taraud machine, gorge hélicoïdale à 45°, rotation à droite, angle de coupe 15°,
Pour les trous borgnes, il est nécessaire de visser avec un pas double lors de la phase initiale de taraudage.
Pour les matériaux dont la résistance est inférieure à 700 N/mm2.
Il peut être utilisé pour tarauder des trous borgnes.
■Tranche d'extrusion
Convient au traitement des métaux non ferreux à haute ténacité, notamment les pièces moulées en alliage de cuivre et d'aluminium ;
Réalisez un usinage sans copeaux, renforcez la résistance des dents de taraudage et il n'y a pas de filetage de transition ;
Le trou fileté interne, réalisé par extrusion, présente une résistance élevée à la traction et au cisaillement ainsi qu'une bonne rugosité de surface.
Tutoriels sur les produits
1. Perçage - Utilisez un taraud de la taille appropriée pour percer le trou où l'insert fileté doit être installé.
2. Taraudage - Utilisez le type de taraud spécial correspondant pour l'aligner avec le trou taraudé percé et faites-le tourner pour former un filetage.
3. Installation - Faites pivoter l'insert fileté jusqu'à la tête de l'outil d'installation.
4. Vissage : Alignez ensuite le trou fileté avec le trou fileté existant, puis utilisez l’outil d’installation pour insérer l’insert fileté dans le trou fileté. Retirez l’outil une fois l’insert fileté en place.
5. Tige de queue : sortez l'outil de retrait de la tige de queue, alignez l'insert fileté du fil sur la tige de queue, frappez avec la force appropriée, la tige de queue peut être retirée avec succès !
6. Installation réussie - L'insert fileté a été installé avec succès

Outils associés
En ce qui concerne les outils de réparation de filetage, nous disposons d'autres outils connexes, comme suit : ce sont les outils utilisés lors du travail avec des inserts filetés et ils sont largement utilisés dans les domaines où la réparation de filetage est nécessaire.
