

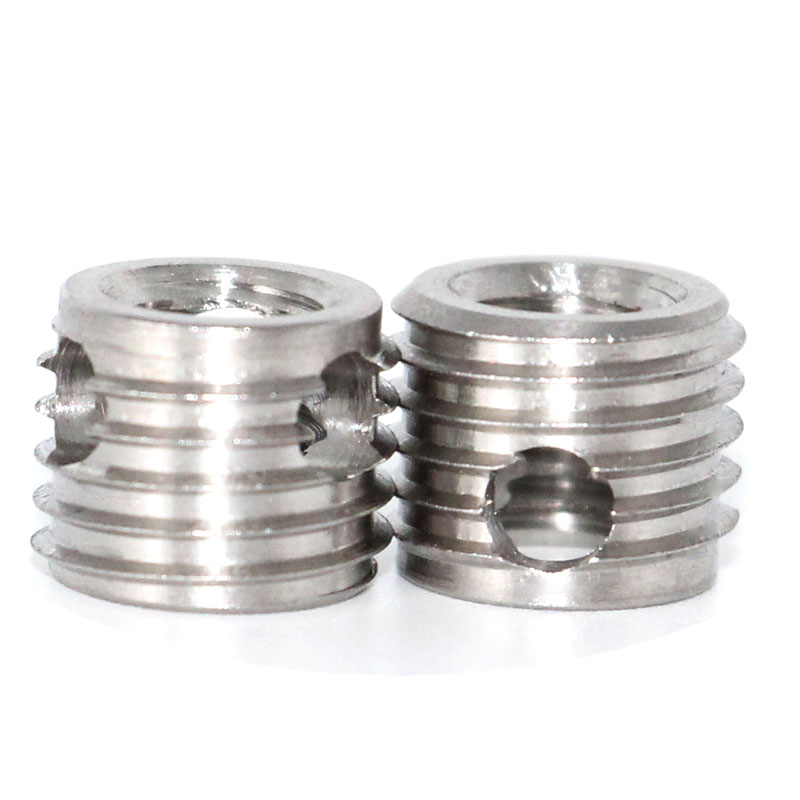
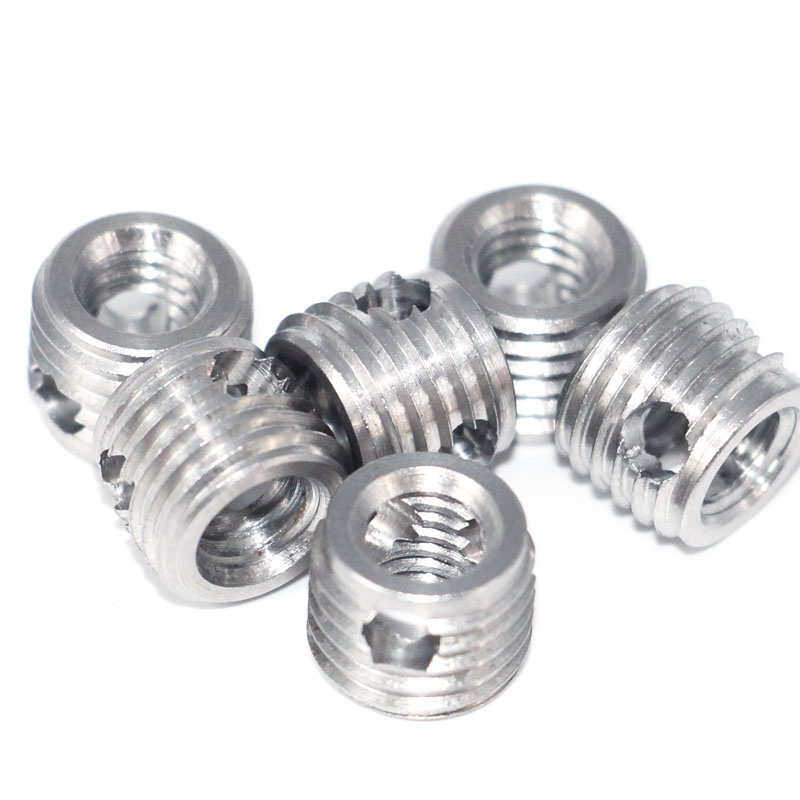
Insert de filetage autotaraudeur série 307 avec trou de coupe
Insert de filetage en acier inoxydable 304
L'insert fileté autotaraudeur, également appelé insert fileté Ensat, est un nouveau type de fixation qui renforce le filetage. Cet insert possède des dents internes et externes. Il s'intègre dans des matériaux tendres tels que le plastique, l'alliage d'aluminium, la fonte, le cuivre, etc., permettant ainsi de réaliser des trous taraudés internes à haute résistance. L'insert fileté autotaraudeur peut également réparer les filetages internes endommagés.
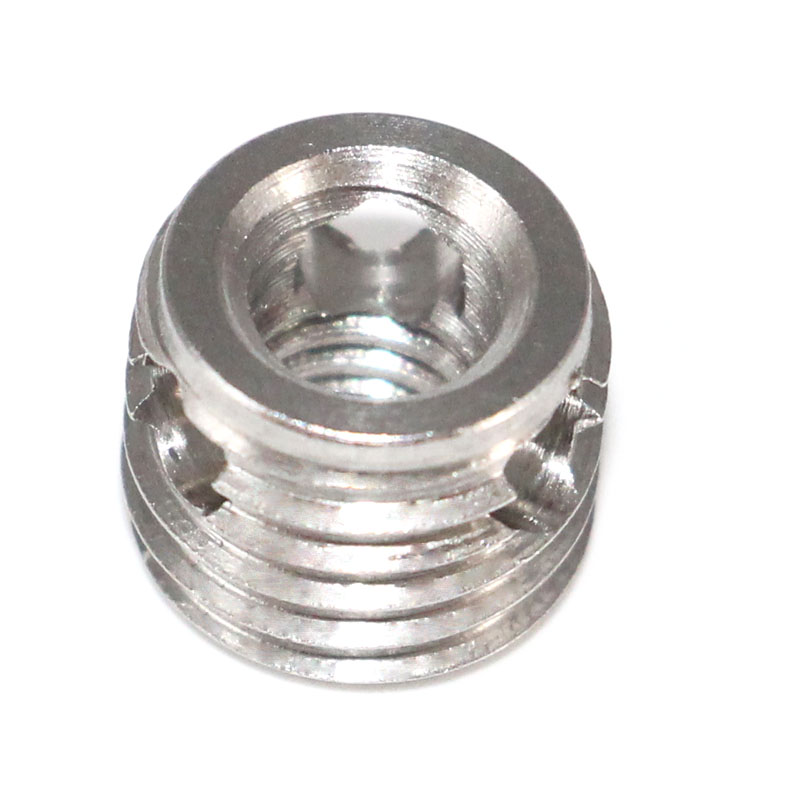
L'insert autotaraudeur de la série 307 est l'une des structures d'insert autotaraudeur, cette structure possède trois trous d'extraction de copeaux, elle est donc également connue sous le nom d'insert autotaraudeur à 3 trous.
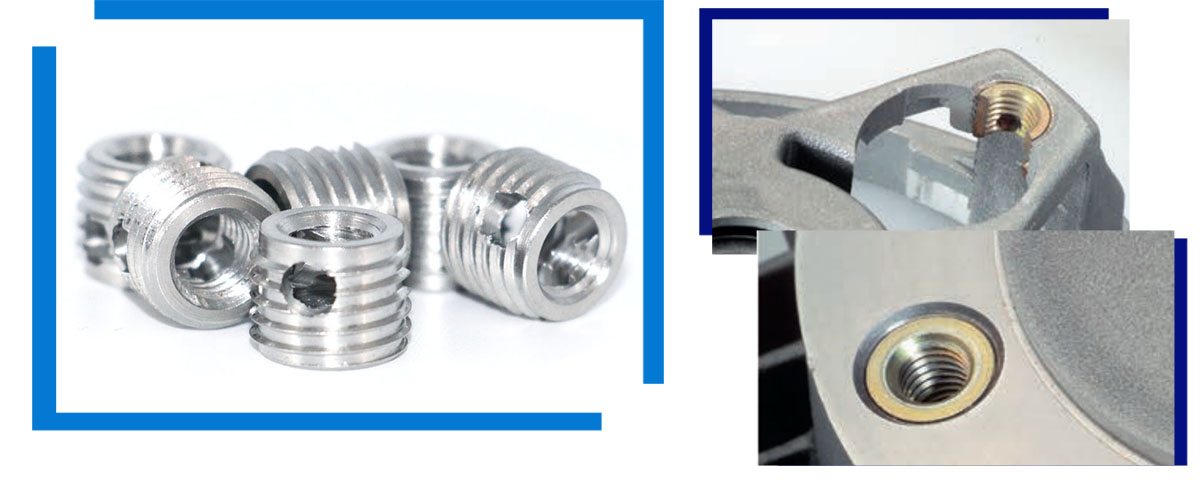
Caractéristiques de l'insert de vis autotaraudeuse
1. L'insert fileté autotaraudeur a la capacité de s'autotarauder et d'évacuer automatiquement les copeaux, et le matériau de base n'a pas besoin d'être pré-taraudé.
2. L'insert fileté autotaraudeur présente une large surface de contact avec le produit fini et résiste à une forte contrainte de traction. Des matériaux à faible résistance peuvent être utilisés dans la conception du produit.
3. L'insert de vis autotaraudeuse permet de réparer le filetage d'origine de la dent cassée, et l'utilisation d'un insert de vis autotaraudeuse fendu permet de réutiliser la même vis.
4. L'insert fileté autotaraudeur possède une excellente étanchéité à l'air et une excellente résistance aux chocs, ce qui permet d'éviter le desserrage et d'améliorer la résistance de la connexion avec le matériau de base.
5. L'installation de l'insert fileté autotaraudeur est simple et rapide, ne nécessitant qu'un seul outil d'assemblage, avec un faible coût et un taux de défauts quasi nul.
Paramètres de l'insert fileté autotaraudeur série 307
Nom du produit | Insert de filetage autotaraudeur série 307 |
Matériel | Acier Zn/SUS303/Personnalisé |
Couleur de surface | Galvanisé/Couleur naturelle |
Galvanisation : jaune/bleu/coloré | |
Type de fil | Métrique, Inc UNC, UNF |
Numéro de modèle | M2-M24/Personnalisé |
Fonction | Assemblage, raccordement fileté/fixation/conversion |
Test de fiabilité | Dimensions mécaniques, test de dureté, test de résistance au brouillard salin |
Tableau des dimensions pour les inserts filetés autotaraudeurs
Inserts filetés autotaraudeurs de type 307, dimensions métriques | |||||
| Interne fil | Filetage externe
| Longueur | Valeurs de référence pour recevoir diamètre du trou | Minimum profondeur du forage pour les trous borgnes | |
UN | ET | P | B | L | T |
M 3 | 5 | 0,5 | 4 | 4.7 à 4.8 | 6 |
M3.5 | 6 | 0,5 | 5 | 5,6 à 5,7 | 7 |
M4 | 6,5 | 0,75 | 6 | 6.1 à 6.2 | 8 |
M5 | 8 | 0,6 | 7 | 7,6 à 7,7 | 9 |
M6 | 10 | 0,8 | 8 | 9,5 à 9,6 | 10 |
M8 | 12 | 0,8 | 9 | 11,3 à 11,5 | 11 |
M10 | 14 | 1 | 10 | 13,3 à 13,5 | 13 |
M12 | 16 | 1,25 | 12 | 15.2 à 15.4 | 15 |
M14 | 18 | 1,5 | 14 | 17.2 à 17.4 | 17 |
M16 | 20 | 1,5 | 14 | 19.2 à 19.4 | 17 |
M18 | 22 | 1,75 | 18 | 21.2 à 21.4 | 21 |
Inserts filetés autotaraudeurs de type 307, dimensions en pouces | ||||
| Interne fil | Filetage externe
| Longueur | Minimum profondeur du forage | |
UN | ET | P | B | T |
M3 | 5 | 0,6 | 4 | 6 |
M3.5 | 6 | 0,8 | 5 | 7 |
M4 | 6,5 | 0,8 | 6 | 8 |
M5 | 8 | 1 | 7 | 9 |
M6 | 10 | 1,25 | 8 | 10 |
M8 | 12 | 1,5 | 9 | 11 |
M10 | 14 | 1,5 | 10 | 13 |
M12 | 16 | 1,75 | 12 | 15 |
M14 | 18 | 2 | 14 | 17 |
M16 | 20 | 2 | 14 | 17 |
Étapes d'installation du produit
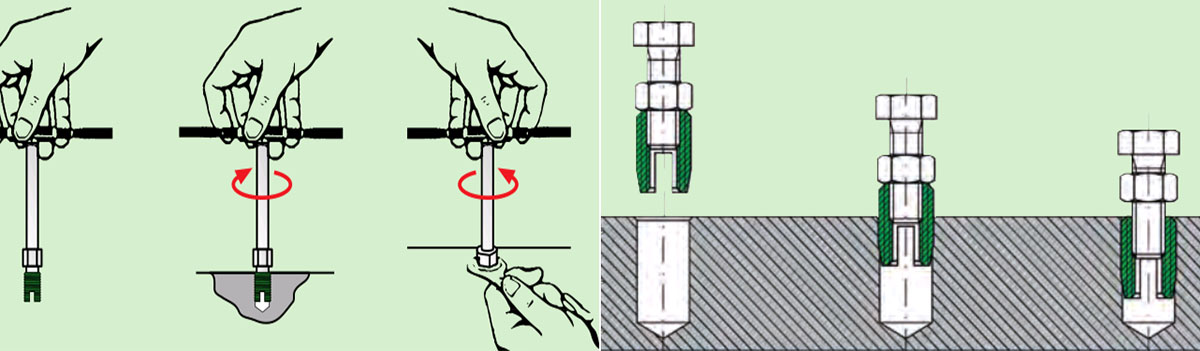
Installation manuelle :
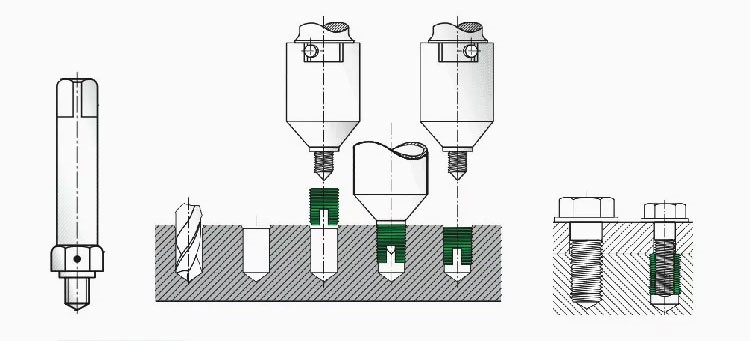
Utilisez l'outil spécial d'installation des inserts filetés. Reportez-vous à la figure ci-dessous pour la méthode d'utilisation précise. L'extrémité de l'outil, illustrée sur la figure, est une tête quadrangulaire qui peut être fixée à l'aide d'une clé taraudeuse manuelle.
Installation électrique :
1. Positionnez la pièce à usiner exactement de sorte que la broche de perçage et la machine soient axialement parallèles l'une à l'autre (ne pas incliner). Réglez la profondeur de vissage de la machine avec précision (environ 0,1 à 0,2 mm sous la surface de la pièce à usiner).
2. Actionnez le levier de commande de la machine. Lorsque vous commencez à visser, le manchon extérieur de l'outil sur la table rotative doit être aligné avec ce qui est visible sur les goupilles d'arrêt extérieures afin qu'elles tournent dans le sens horaire avec -.
3. Ajouter un insert fileté autotaraudeur à l'outil (fente ou trou de coupe selon le fond) et 2 à 4 tours en maintenant pendant longtemps.
4. Le levier de commande de la machine reste actionné et entraînez l'outil avec vous. Guidez l'insert autotaraudeur dans le trou jusqu'à ce qu'il s'y engage complètement. Le tournage se poursuit sans avance.
5. Enclenchez la marche arrière (selon le type et la conception de l'appareil, cette opération est automatique et peut être effectuée à l'aide d'un interrupteur de fin de course ou d'un capteur de profondeur). Évitez à tout prix un impact brutal de l'outil sur la pièce à usiner ; sinon, il existe
Risque de casse des outils et de l'insert autotaraudeur. De plus, le jeu et l'ajustement précis de l'insert sont compromis, ce qui réduit sa résistance à l'arrachement. Il peut être nécessaire d'ajuster la vitesse de vissage et le temps de commutation.