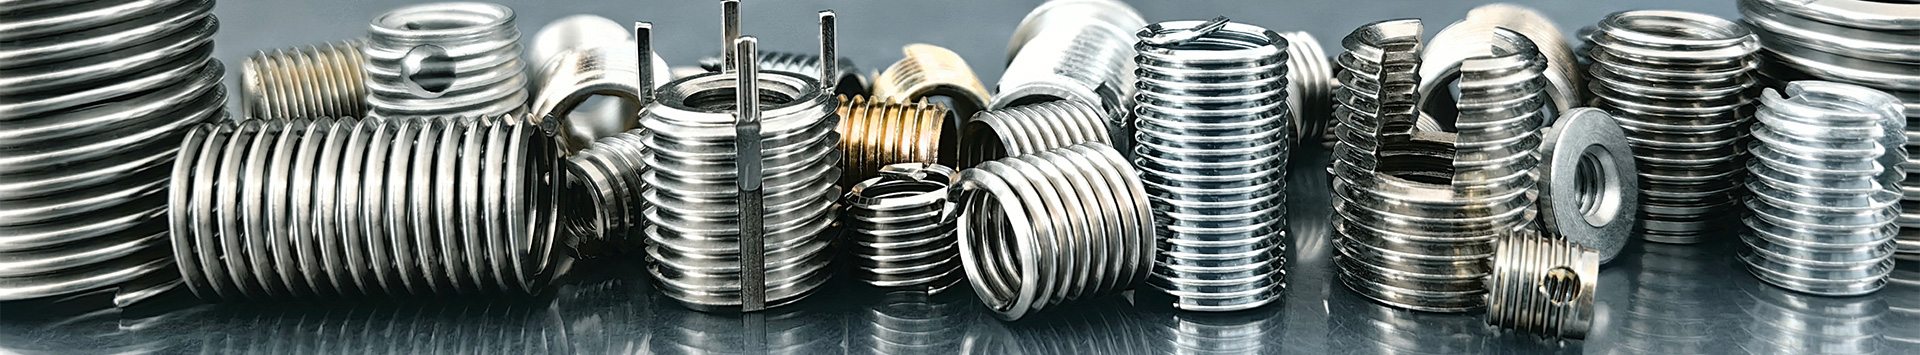


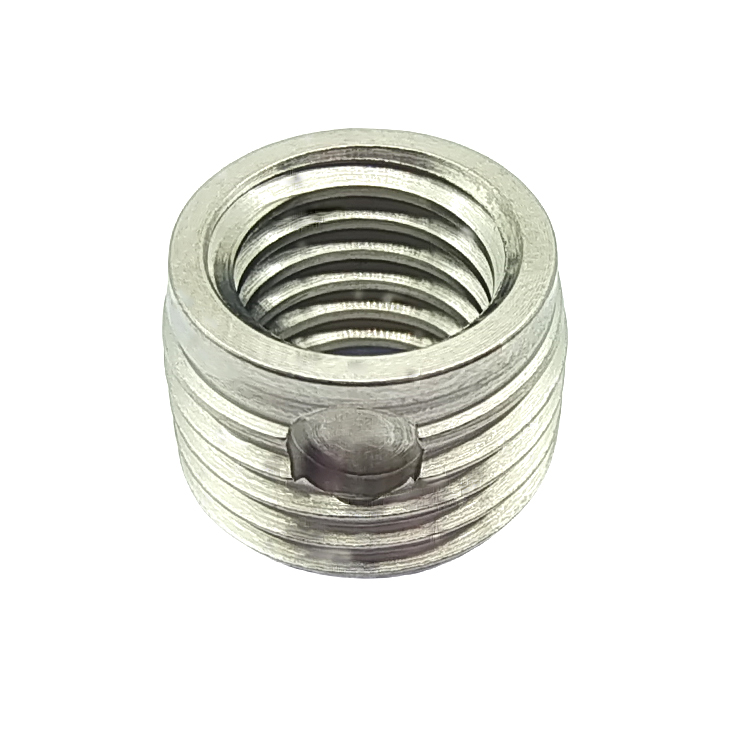
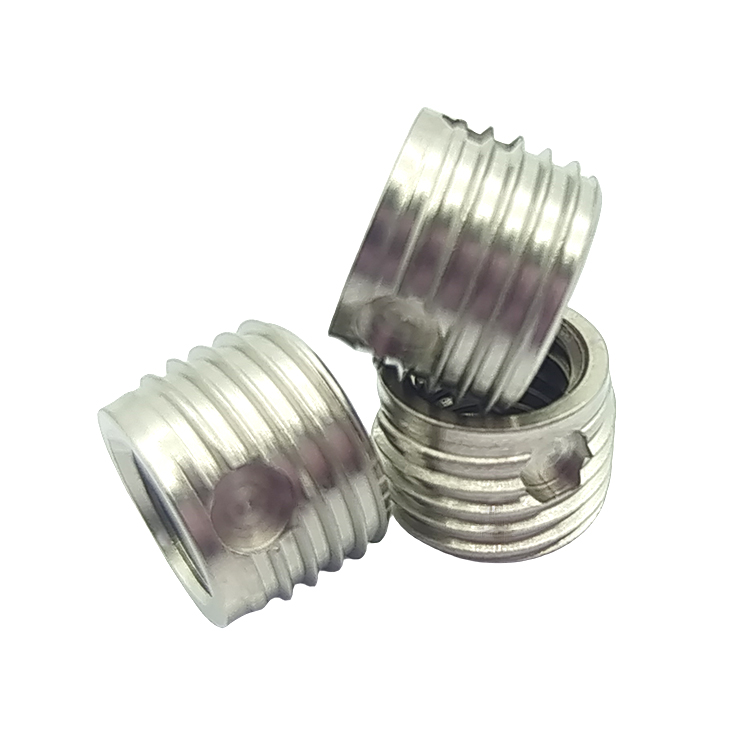
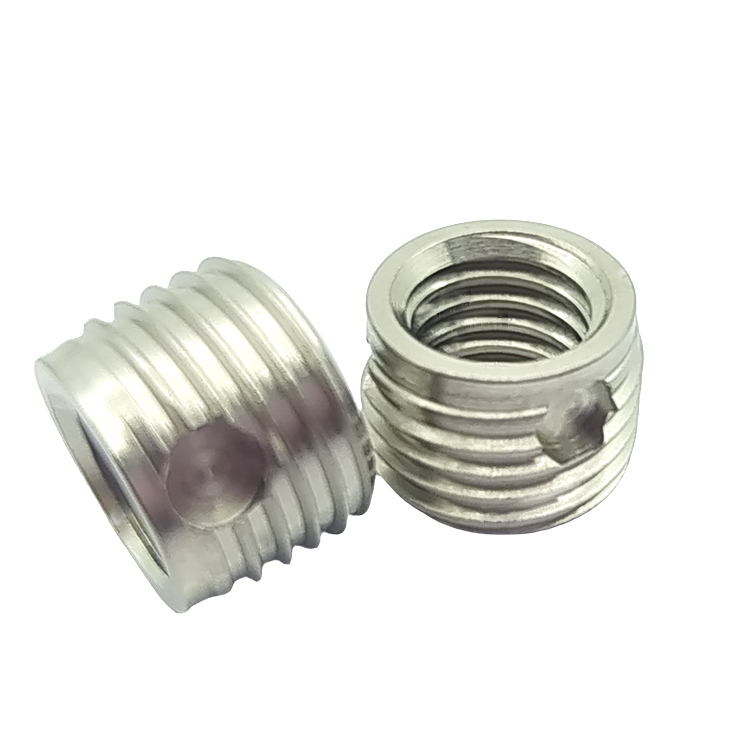
Insert de filetage autotaraudeur série 307 avec trou de coupe
Inserts filetés autotaraudeurs série 337 pour trous borgnes
La série 337/338 est spécialement conçue pour les applications où l'usinage ne doit pas pénétrer dans l'alésage ; les trois alésages sont donc borgnes. Pour les brides, la désignation est 337/338H. Si l'extrémité inférieure est fermée, on utilise la désignation 357/358.
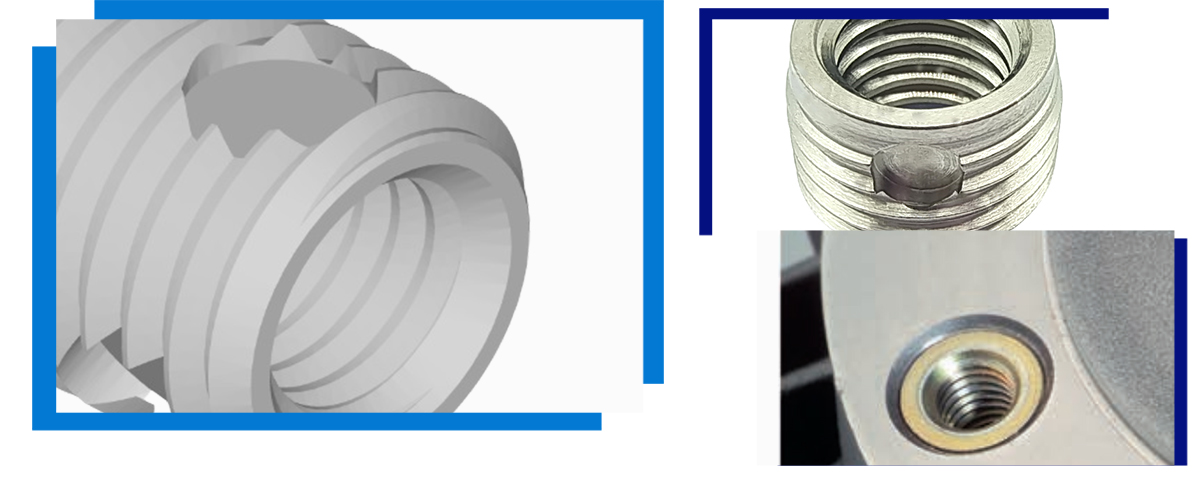
Caractéristiques de l'insert fileté autotaraudeur :
1. L'insert fileté autotaraudeur a la capacité de s'autotarauder et d'évacuer automatiquement les copeaux, et le matériau de base n'a pas besoin d'être pré-taraudé.
2. L'insert fileté autotaraudeur présente une large surface de contact avec le produit fini et résiste à une forte contrainte de traction. Des matériaux à faible résistance peuvent être utilisés dans la conception du produit.
3. L'insert de vis autotaraudeuse permet de réparer le filetage d'origine de la dent cassée, et l'utilisation d'un insert de vis autotaraudeuse fendu permet de réutiliser la même vis.
4. L'insert fileté autotaraudeur possède une excellente étanchéité à l'air et une excellente résistance aux chocs, ce qui permet d'éviter le desserrage et d'améliorer la résistance de la connexion avec le matériau de base.
5. L'installation de l'insert fileté autotaraudeur est simple et rapide, ne nécessitant qu'un seul outil d'assemblage, avec un faible coût et un taux de défauts quasi nul.
Caractéristiques de l'insert fileté autotaraudeur
| Nom du produit | Insert de filetage autotaraudeur série 337 |
| Matériel | Acier Zn/SUS303/Personnalisé |
| Couleur de surface | Galvanisé/Couleur naturelle |
| Galvanisation : jaune/bleu/coloré | |
| Type de fil | Métrique, Inc UNC, UNF |
| Numéro de modèle | M3-M24/Personnalisé |
| Fonction | Assemblage, raccordement fileté/fixation/conversion |
| Test de fiabilité | Dimensions mécaniques, test de dureté, test de résistance au brouillard salin |
Tableau des dimensions des inserts filetés autotaraudeurs série 337
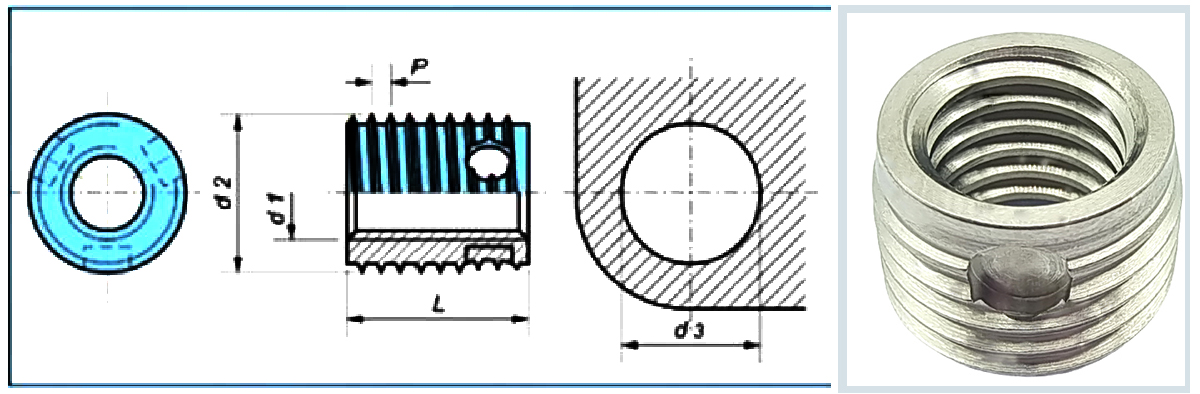
| Numéro de modèle | Métrique Fil | Externe Fil | Total Longueur | DIAMÈTRE APPROXIMATIF DU TROU | Profondeur du trou de mine | |||
| d1 | d2 | P | L | alliage léger RM Fer Plastique | alliage léger RM Fer Plastique pour les mains | Alliage léger RM>350 C.Iron >200 HB Laiton | ||
| 3370030... | M3 | 5 | 6 | 4 | 4,6-4,7 | 4,7-4,7 | 4,7-4,8 | 6 |
| 3380030... | 6 | 8 | ||||||
| 3370035... | M3.5 | 6 | 8 | 5 | 5,5-5,6 | 5,6-5,6 | 5,6-5,7 | 7 |
| 3380035... | 8 | 10 | ||||||
| 3370040... | M4 | 65 | 8 | 6 | 6,0-6,1 | 6,1-6,1 | 6,1-6,2 | 8 |
| 3380040... | 8 | 10 | ||||||
| 3370050... | M5 | 8 | 1 | 7 | 7,4-7,5 | 7,5-7,6 | 7,6-7,7 | 9 |
| 3380050... | 10 | 13 | ||||||
| 3370060... | M6 | 10 | 125 | 8 | 9,3-9,4 | 9,4-9,5 | 9,5-9,6 | 10 |
| 3380060... | 12 | 15 | ||||||
| 3370080... | M 8 | 12 | 15 | 9 | 11,1-11,2 | 11,2-11,3 | 11,3-11,5 | 11 |
| 3380080... | 14 | 17 | ||||||
| 3370100... | M 10 | 14 | 15 | 10 | 13,1-13,2 | 13,2-13,3 | 13.3-13.5 | 13 |
| 3380100... | 18 | 22 | ||||||
| 3370120... | M 12 | 16 | 175 | 12 | 15,0-15,1 | 15,1-15,2 | 15.2-15.4 | 15 |
| 3380120... | 22 | 26 | ||||||
| 3370140... | M14 | 18 | 2 | 14 | 17,0-17,1 | 17,1-17,2 | 17,2-17,4 | 17 |
| 3380140... | 24 | 28 | ||||||
| 3370160... | M 16 | 20 | 2 | 14 | 19,0-19,1 | 19,1-19,2 | 19,2-19,4 | 17 |
Exemple pour trouver le numéro d'article :Insert fileté autotaraudeur FH conforme à la norme Works Standard 302 1 avec filetage intérieur A = M5 en acier cémenté, zingué et passivé bleu : 307.000.050.110
Tolérance:ISO 2768-m
Fil de discussion:
Filetage interne A : conforme à la norme ISO 6H
Filetage extérieur E : conforme à la norme FH
Matériels
| Numéro d'article (quatrième groupe de chiffres)... ... ...110 | Numéro d'article (quatrième groupe de chiffres)... ... ...110 |
| Acier cémenté, zingué-nickelé, passivé transparent | Article n° (quatrième groupe de chiffres)... ... ...143 |
| Acier cémenté, zingué, chromé jaune | Article n° (quatrième groupe de chiffres)... ... ...160
|
| Acier inoxydable 14301 | Numéro d'article (quatrième groupe de chiffres)... ... ...400 |
| Acier inoxydable 14305 | Numéro d'article (quatrième groupe de chiffres)... ... ...500 |
| Acier inoxydable 14401 | Numéro d'article (quatrième groupe de chiffres)... ... ...600 |
| De 3,7035 | Numéro d'article (quatrième groupe de chiffres)... ... ...700 |
| Laiton
| Numéro d'article (quatrième groupe de chiffres)... ... ...800
|
Étapes d'installation du produit
Installation manuelle :
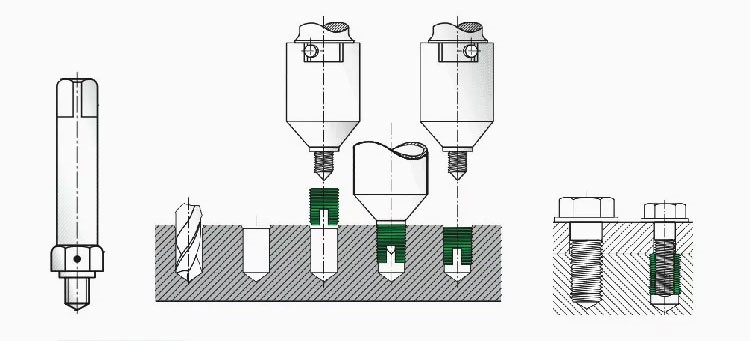
Utilisez l'outil spécial d'installation des inserts filetés. Reportez-vous à la figure ci-dessous pour la méthode d'utilisation précise. L'extrémité de l'outil, illustrée sur la figure, est une tête quadrangulaire qui peut être fixée à l'aide d'une clé taraudeuse manuelle.
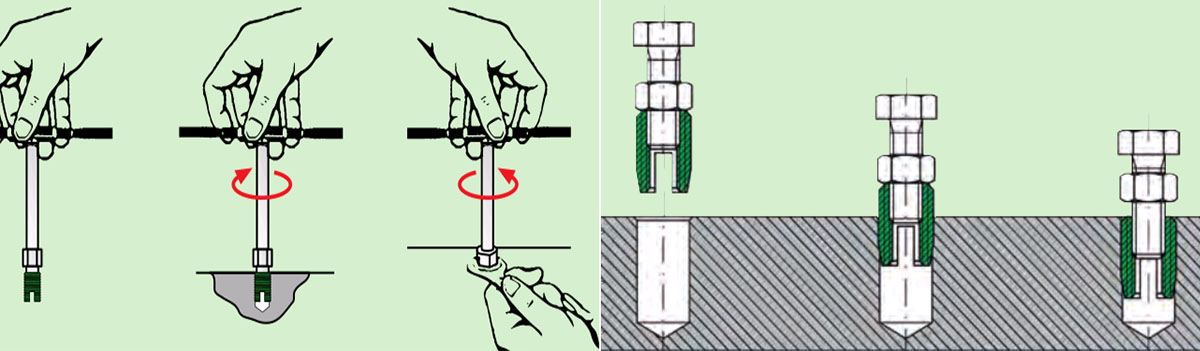
Installation électrique :
1. Positionnez la pièce à usiner exactement de sorte que la broche de perçage et la machine soient axialement parallèles l'une à l'autre (ne pas incliner). Réglez la profondeur de vissage de la machine avec précision (environ 0,1 à 0,2 mm sous la surface de la pièce à usiner).
2. Actionnez le levier de commande de la machine. Lorsque vous commencez à visser, le manchon extérieur de l'outil sur la table rotative doit être aligné avec ce qui est visible sur les goupilles d'arrêt extérieures afin qu'elles tournent dans le sens horaire avec -.
3. Ajouter un insert fileté autotaraudeur à l'outil (fente ou trou de coupe selon le fond) et 2 à 4 tours en maintenant pendant longtemps.
4. Le levier de commande de la machine reste actionné et entraînez l'outil avec vous. Guidez l'insert autotaraudeur dans le trou jusqu'à ce qu'il s'y engage complètement. Le tournage se poursuit sans avance.
5. Passer en marche arrière (selon le type et la construction de l'appareil, cela se fait automatiquement à l'aide d'un interrupteur de fin de course ou d'un sondeur).
Tout impact brutal de l'outil sur la pièce doit être évité à tout prix ; il existe un risque de casse pour l'outil et l'insert autotaraudeur. De plus, le jeu de l'insert autotaraudeur est compromis et sa résistance à l'arrachement est réduite. La vitesse de vissage peut nécessiter un ajustement et le temps de commutation peut être modifié.