

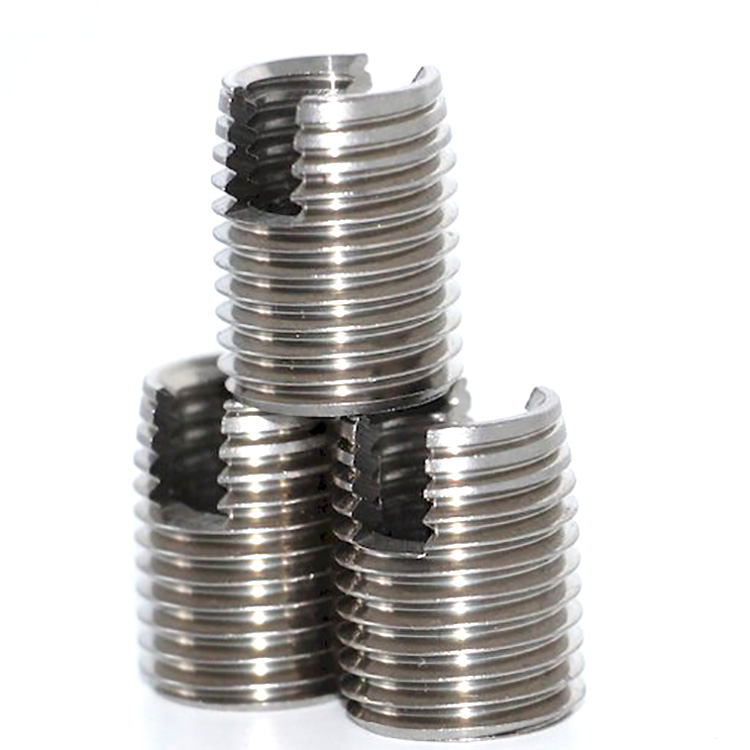
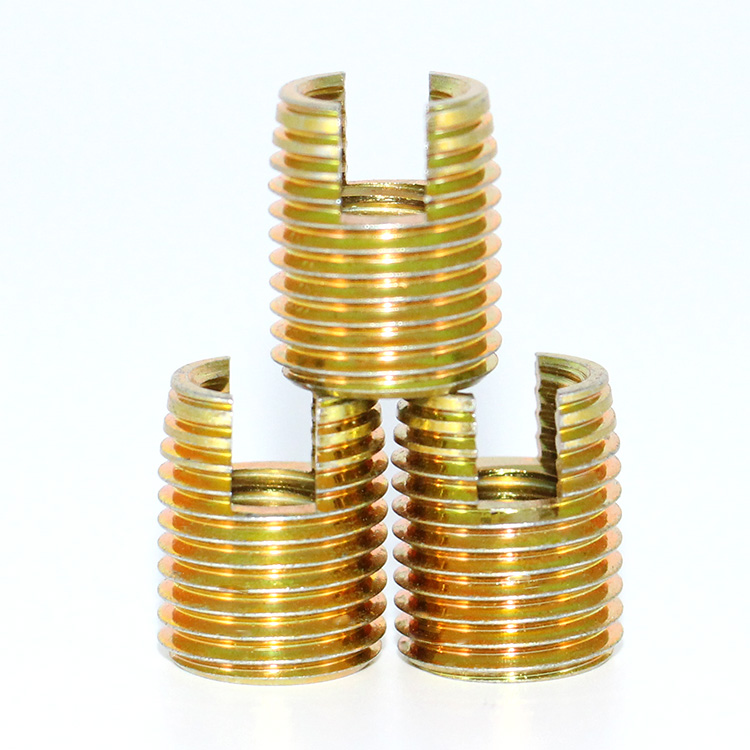
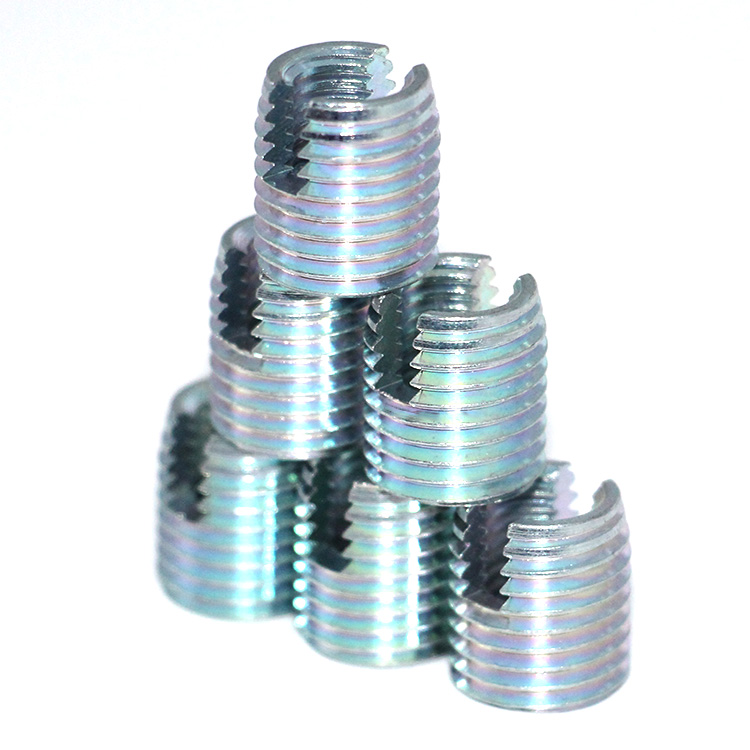
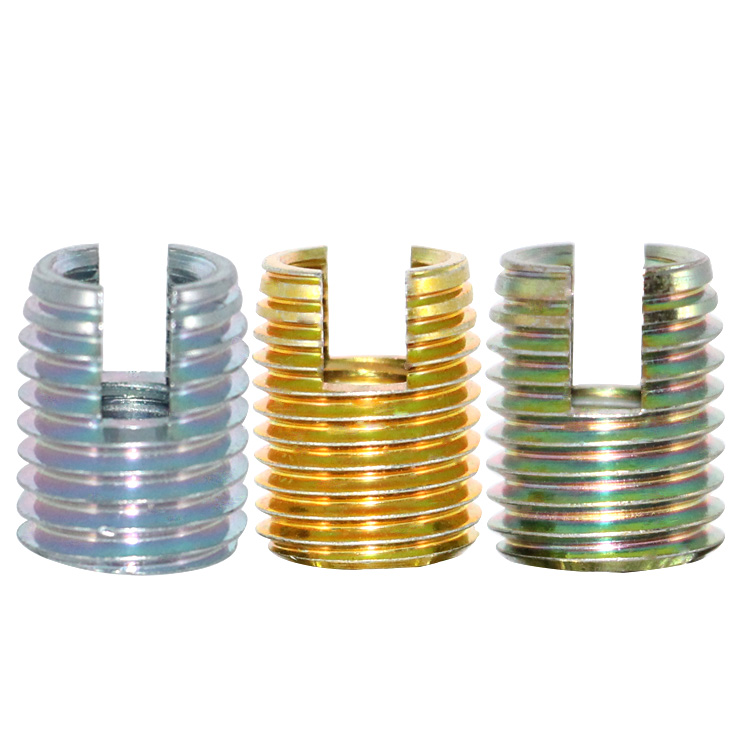
Insert de filetage autotaraudeur série 302 (métrique/pouce) pour métaux et plastiques
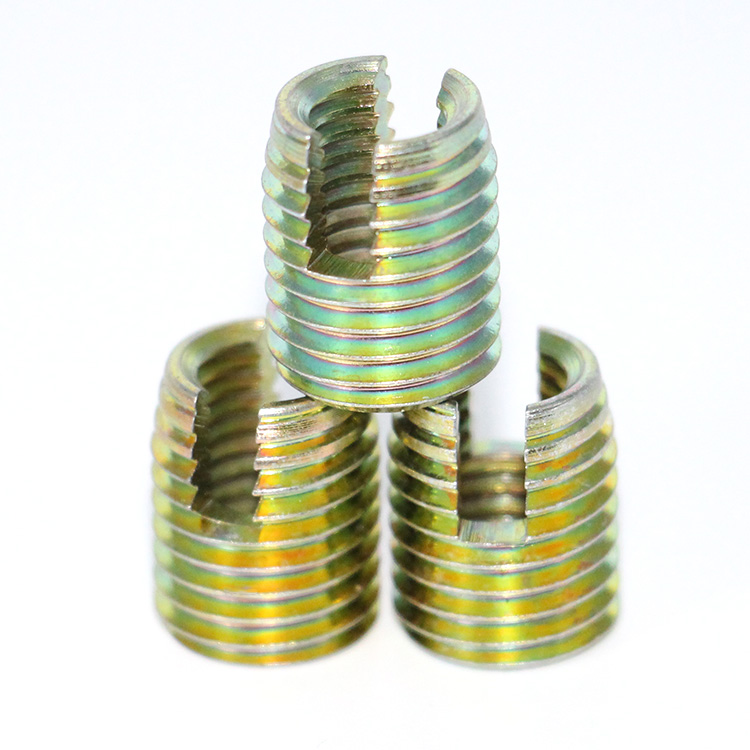
Insert de filetage autotaraudeur série 302 (métrique/pouce) pour métaux et plastiques
◆Fournit des filetages femelles robustes sur des substrats souples pour répondre à de multiples besoins de réparation et de démontage ;
◆Peut réparer efficacement les filetages internes endommagés ;
◆Les manchons autotaraudeurs sont utilisés après le moulage sous pression, le moulage par injection ou d'autres procédés de fabrication, ce qui permet de simplifier la gamme de produits et d'améliorer les rendements ;
◆Les bagues autotaraudeuses peuvent supporter des charges élevées, ce qui permet d'utiliser des inserts plus petits et de concevoir un produit plus compact.
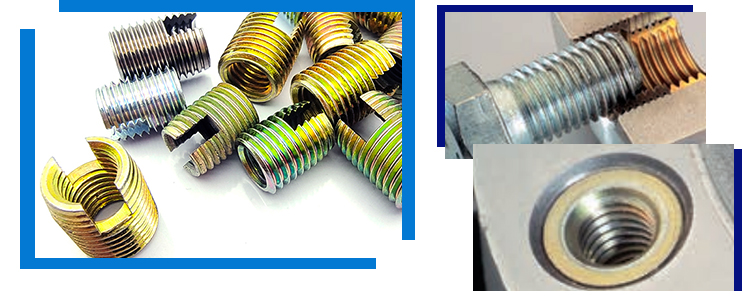
Paramètres de l'insert fileté autotaraudeur série 302
Nom du produit | Insert de filetage autotaraudeur série 302/303 |
Matériel | Acier Zn/SUS303/Personnalisé |
Couleur de surface | Galvanisé/Couleur naturelle |
Galvanisation : jaune/bleu/coloré | |
Type de fil | Métrique, Inc UNC, UNF |
Numéro de modèle | M2-M24/Personnalisé |
Fonction | Assemblage, raccordement fileté/fixation/conversion |
Test de fiabilité | Dimensions mécaniques, test de dureté, test de résistance au brouillard salin |
Tableau des dimensions pour les inserts filetés autotaraudeurs
Insert fileté autotaraudeur de type 302, taille métrique | |||||
| Interne fil | Filetage externe
| Longueur | Valeurs de référence pour recevoir diamètre du trou | Minimum profondeur du forage pour les trous borgnes | |
UN | ET | P | B | L | T |
M2 | 4.5 | 0,5 | 6 | 4.2 à 4.3 | 8 |
M2.5 | 4.5 | 0,5 | 6 | 4.2 à 4.3 | 8 |
M3 | 5 | 0,5 | 6 | 4,7 à 4,8 | 8 |
M3.5 | 6 | 0,75 | 8 | 5,6 à 5,7 | 10 |
M4 | 6,5 | 0,75 | 8 | 6.1 à 6.2 | 10 |
M5 | 8 | 1 | 10 | 7,5 à 7,6 | 13 |
M6(a) | 9 | 1 | 12 | 8,5 à 8,6 | 15 |
M6 | 10 | 1,5 | 14 | 9.2 à 9.4 | 17 |
M8 | 12 | 1,5 | 15 | 11.2 à 11.4 | 18 |
M10 | 14 | 1,5 | 18 | 13.2 à 13.4 | 22 |
M12 | 16 | 1,5 | 22 | 15.2 à 15.4 | 26 |
M14 | 18 | 1,5 | 24 | 17.2 à 17.4 | 28 |
M16 | 20 | 1,5 | 22 | 19.2 à 19.4 | 26 |
M18 | 22 | 1,5 | 24 | 21.2 à 21.4 | 29 |
M20 | 26 | 1,5 | 27 | 25,2 à 25,4 | 32 |
M22 | 26 | 1,5 | 30 | 25,2 à 25,4 | 36 |
M24 | 30 | 1,5 | 30 | 29,2 à 29,4 | 36 |
M27 | 34 | 1,5 | 30 | 33,2 à 33,4 | 36 |
M30 | 36 | 1,5 | 40 | 35,2 à 35,4 | 46 |
Insert fileté autotaraudeur de type 302, dimensions en pouces | |||||
Filetage interne | Filetage externe
| Longueur | Minimum profondeur du forage | ||
UNC | UNF | ET | P | B | T |
4-40 | 4-48 | 5 | 0,5 | 6 | 8 |
6-32 | 6-40 | 6 | 0,75 | 8 | 10 |
8-32 | 8-36 | 6,5 | 0,75 | 8 | 10 |
10-24 | 10-32 | 8 | 1 | 10 | 13 |
1/4-20 | 1/4-28 | 10 | 1,5 | 14 | 17 |
5/16-18 | 16-24 mai | 12 | 1,5 | 15 | 18 |
3/8-16 | 3/8-24 | 14 | 1,5 | 18 | 22 |
7/16-14 | 16-20 juillet | 16 | 1,5 | 22 | 26 |
1/2-13 | 1/2-20 | 18 | 1,5 | 22 | 28 |
5/8-11 | 5/8-18 | 20 | 1,5 | 22 | 27 |
Étapes d'installation du produit
Installation manuelle :
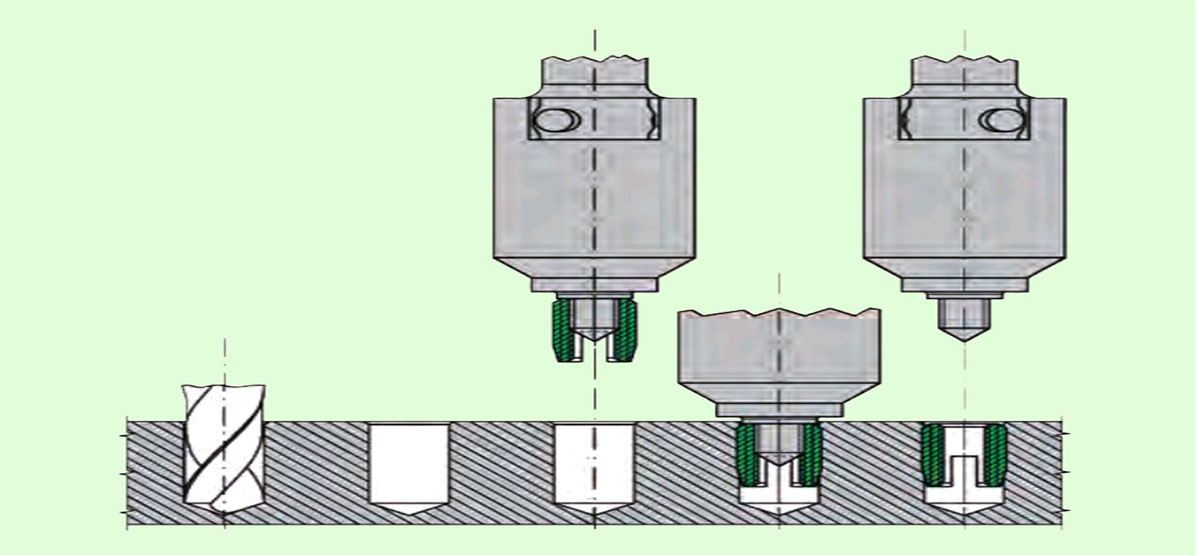
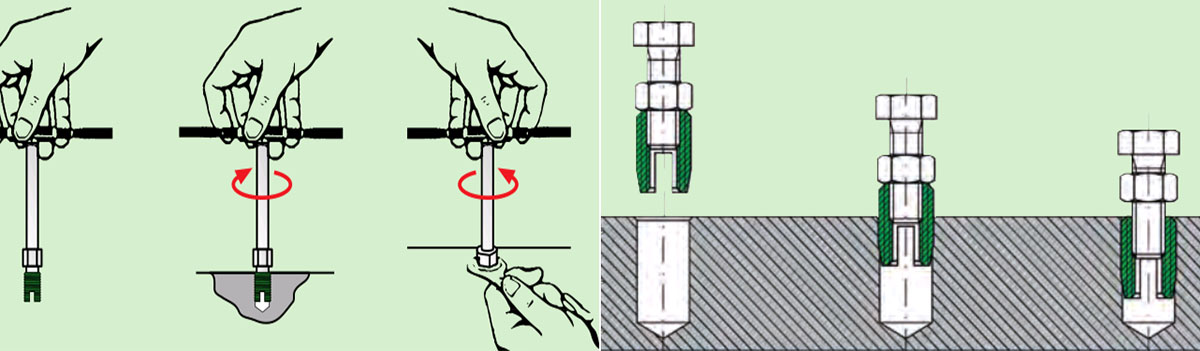
Utilisez l'outil spécial d'installation des inserts filetés. Reportez-vous à la figure ci-dessous pour la méthode d'utilisation précise. L'extrémité de l'outil, illustrée sur la figure, est une tête quadrangulaire qui peut être fixée à l'aide d'une clé taraudeuse manuelle.
Installation électrique
1. Positionnez la pièce à usiner exactement de sorte que la broche de perçage et la machine soient axialement parallèles l'une à l'autre (ne pas incliner). Réglez la profondeur de vissage de la machine avec précision (environ 0,1 à 0,2 mm sous la surface de la pièce à usiner).
2. Actionnez le levier de commande de la machine. Lorsque vous commencez à visser, le manchon extérieur de l'outil sur la table rotative doit être aligné avec ce qui est visible sur les goupilles d'arrêt extérieures afin qu'elles tournent dans le sens horaire avec -.
3. Ajouter un insert fileté autotaraudeur à l'outil (fente ou trou de coupe selon le fond) et 2 à 4 tours en maintenant pendant longtemps.
4. Le levier de commande de la machine reste actionné et entraînez l'outil avec vous. Guidez l'insert autotaraudeur dans le trou jusqu'à ce qu'il s'y engage complètement. Le tournage se poursuit sans avance.
5. Enclenchez la marche arrière (selon le type et la conception de l'appareil, cette opération est automatique et peut être effectuée à l'aide d'un interrupteur de fin de course ou d'un capteur de profondeur). Évitez à tout prix un impact brutal de l'outil sur la pièce à usiner ; sinon, il existe
Risque de casse des outils et de l'insert autotaraudeur. De plus, le jeu et l'ajustement précis de l'insert sont compromis, ce qui réduit sa résistance à l'arrachement. Il peut être nécessaire d'ajuster la vitesse de vissage et le temps de commutation.