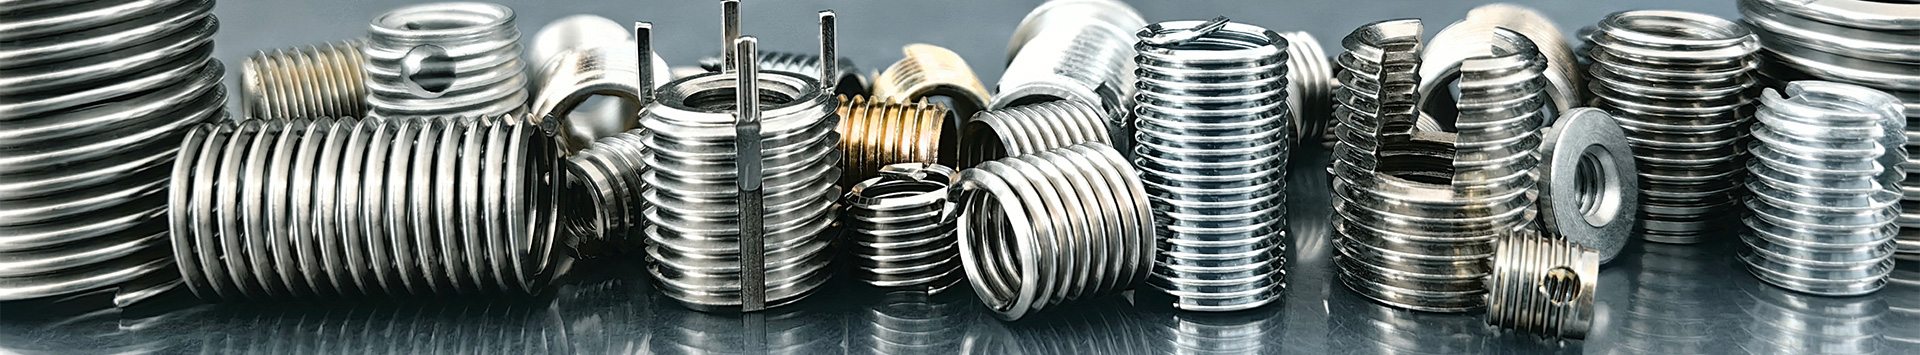


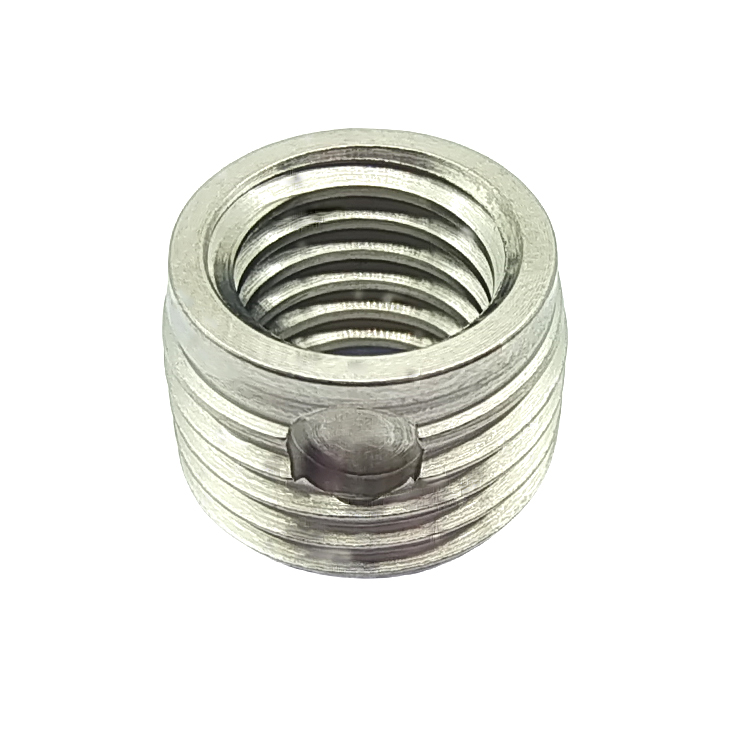
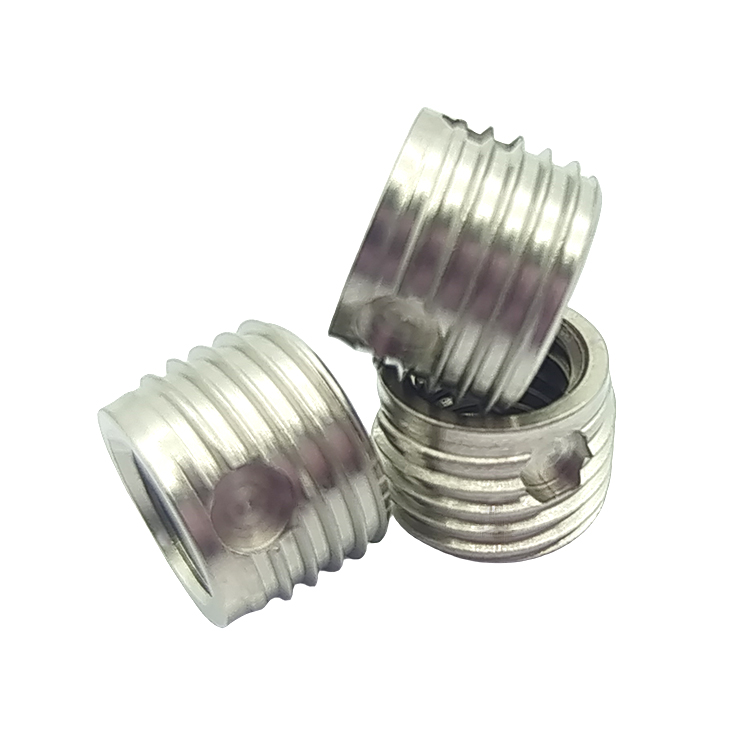
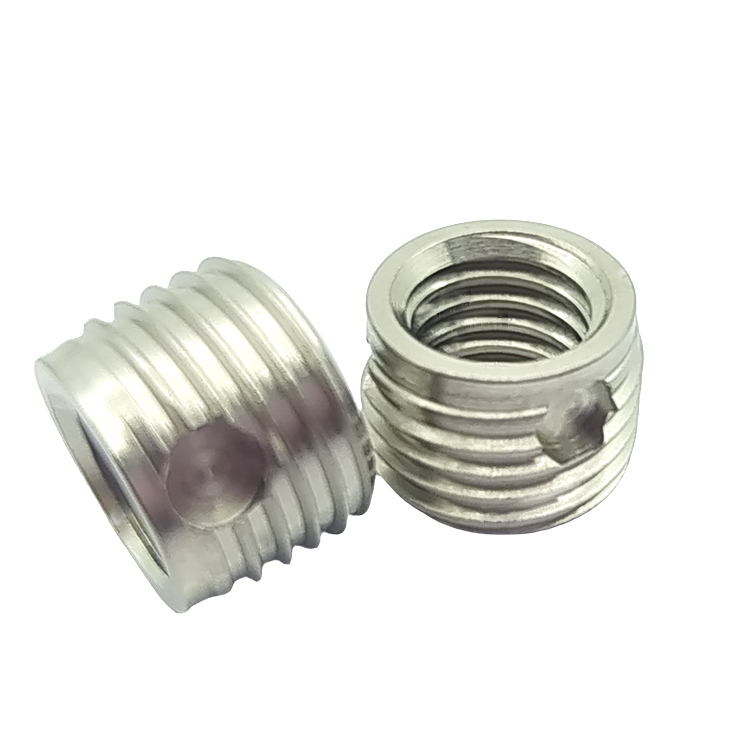
Selbstschneidender Gewindeeinsatz der Serie 307 mit Schneidloch
Selbstschneidende Gewindeeinsätze der Serie 337 für Sacklöcher
Die Serie 337/338 ist speziell für den Einsatz in Situationen konzipiert, in denen das Schneidgut nicht in die Bohrung fallen darf. Daher sind die drei Schneidbohrungen Sacklöcher. Für Flansche lautet der Codename 337/338H. Wenn das untere Ende geschlossen ist, wird der Code 357/358 verwendet.
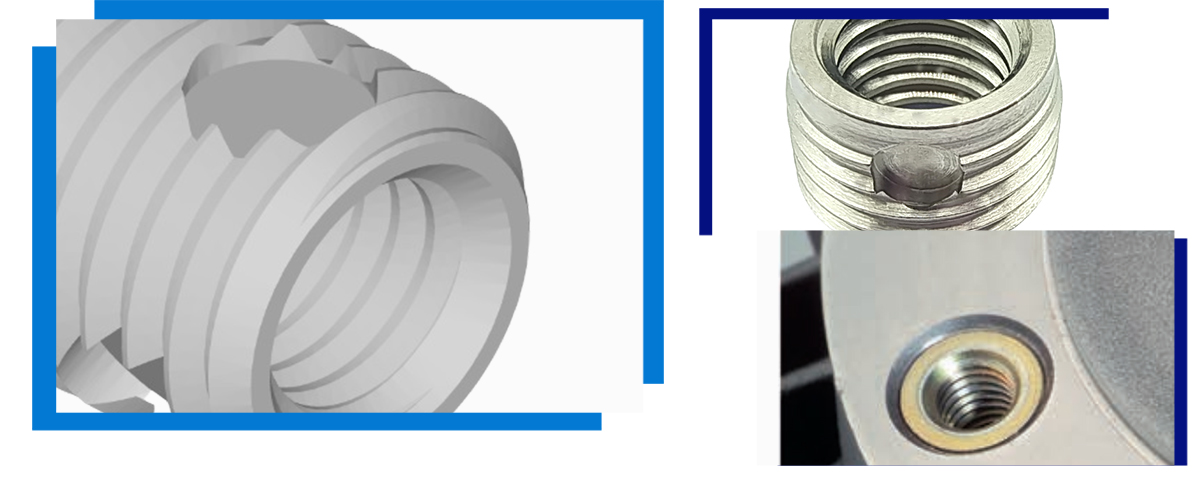
Merkmale des selbstschneidenden Gewindeeinsatzes:
1. Der selbstschneidende Gewindeeinsatz ist selbstschneidend und kann automatisch Späne entfernen. Das Grundmaterial muss nicht vorgeschnitten werden.
2. Der selbstschneidende Gewindeeinsatz hat eine große Kontaktfläche mit dem fertigen Produkt und kann starken Zugkräften standhalten. Bei der Produktkonstruktion können Materialien mit geringer Festigkeit verwendet werden.
3. Der selbstschneidende Schraubeneinsatz hat eine reparierende Wirkung auf das Muttergewinde des gebrochenen Zahns, und mit einem geschlitzten selbstschneidenden Schraubeneinsatz kann die gleiche Schraube weiterhin verwendet werden
4. Der selbstschneidende Gewindeeinsatz weist eine hervorragende Luftdichtheit und Stoßfestigkeit auf, wodurch ein Lösen verhindert und die Verbindungsfestigkeit mit dem Grundmaterial verbessert werden kann.
5. Die Installation des selbstschneidenden Gewindeeinsatzes ist einfach und schnell, erfordert nur ein Montagewerkzeug, ist kostengünstig und weist nahezu keine Fehlerquote auf.
Merkmale des selbstschneidenden Gewindeeinsatzes
| Produktname | Selbstschneidender Gewindeeinsatz der Serie 337 |
| Material | Stahl Zn/SUS303/Kundenspezifisch |
| Oberflächenfarbe | Verzinkt/Naturfarbe |
| Verzinkung: gelb/blau/farbig | |
| Gewindeart | Metrisch, Inc UNC, UNF |
| Modellnummer | M3-M24/Angepasst |
| Funktion | Montage, Verschraubung/Befestigung/Umbau |
| Zuverlässigkeitstest | Mechanische Abmessungen, Härteprüfung, Salzsprühnebel-Dauertest |
Maßtabelle für selbstschneidende Gewindeeinsätze der Serie 337
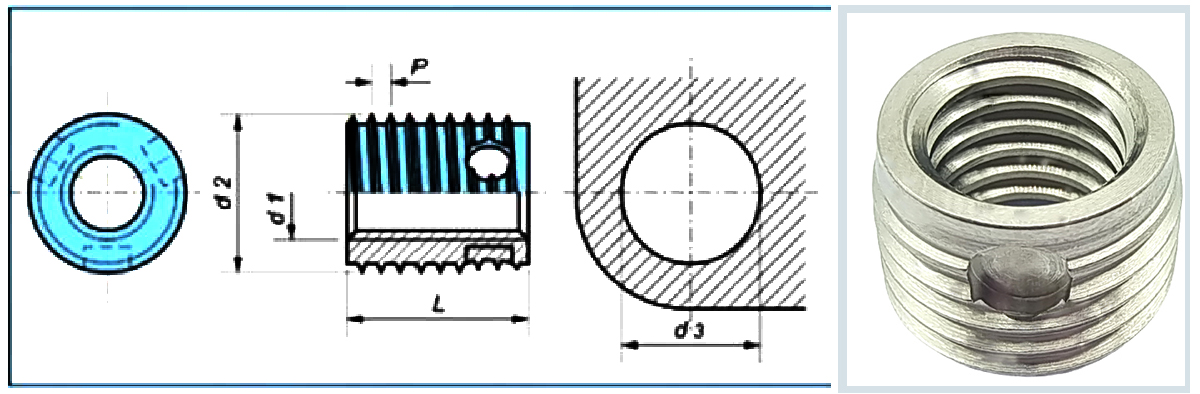
| Modellnummer | Metrisch Faden | Extern Faden | Gesamt Länge | CA. LOCHDURCHMESSER | Minenlochtiefe | |||
| d1 | d2 | P | L | Leichtmetall RM C.Eisen Plastik | Leichtmetall RM C. Eisen Handplastik | Leichtmetall RM>350 C.Eisen >200HB Messing | ||
| 3370030... | M3 | 5 | 6 | 4 | 4,6-4,7 | 4,7-4,7 | 4,7-4,8 | 6 |
| 3380030... | 6 | 8 | ||||||
| 3370035... | M3.5 | 6 | 8 | 5 | 5,5-5,6 | 5,6-5,6 | 5,6-5,7 | 7 |
| 3380035... | 8 | 10 | ||||||
| 3370040... | M4 | 65 | 8 | 6 | 6,0-6,1 | 6,1-6,1 | 6,1-6,2 | 8 |
| 3380040... | 8 | 10 | ||||||
| 3370050... | M5 | 8 | 1 | 7 | 7,4-7,5 | 7,5-7,6 | 7,6-7,7 | 9 |
| 3380050... | 10 | 13 | ||||||
| 3370060... | M6 | 10 | 125 | 8 | 9,3-9,4 | 9,4-9,5 | 9,5-9,6 | 10 |
| 3380060... | 12 | 15 | ||||||
| 3370080... | M 8 | 12 | 15 | 9 | 11,1-11,2 | 11,2-11,3 | 11,3-11,5 | 11 |
| 3380080... | 14 | 17 | ||||||
| 3370100... | M 10 | 14 | 15 | 10 | 13,1-13,2 | 13,2-13.3 | 13,3-13,5 | 13 |
| 3380100... | 18 | 22 | ||||||
| 3370120... | M 12 | 16 | 175 | 12 | 15,0-15,1 | 15,1-15,2 | 15,2-15,4 | 15 |
| 3380120... | 22 | 26 | ||||||
| 3370140... | M14 | 18 | 2 | 14 | 17,0-17,1 | 17,1-17,2 | 17,2-17,4 | 17 |
| 3380140... | 24 | 28 | ||||||
| 3370160... | M 16 | 20 | 2 | 14 | 19,0-19,1 | 19,1-19,2 | 19,2-19,4 | 17 |
Beispiel zum Auffinden der Artikelnummer:Selbstschneidender Gewindeeinsatz FH nach Werknorm 302 1 mit Innengewinde A = M5 aus einsatzgehärtetem, verzinktem und blau passiviertem Stahl: 307.000.050.110
Toleranz:ISO 2768-m
Faden:
Innengewinde A: nach ISO 6H
Außengewinde E: nach FH-Norm
Materialien
| Artikelnummer (vierte Zifferngruppe)... ... ...110 | Artikelnummer (vierte Zifferngruppe)... ... ...110 |
| Einsatzgehärteter Stahl, Zink-Nickel-beschichtet, transparent passiviert | Artikelnummer (vierte Zifferngruppe)... ... ...143 |
| Einsatzgehärteter Stahl, verzinkt, gelb chromatiert | Artikelnummer (vierte Zifferngruppe)... ... ...160
|
| Edelstahl 14301 | Artikelnummer (vierte Zifferngruppe)... ... ...400 |
| Edelstahl 14305 | Artikelnummer (vierte Zifferngruppe)... ... ...500 |
| Edelstahl 14401 | Artikelnummer (vierte Zifferngruppe)... ... ...600 |
| Von 3,7035 | Artikelnummer (vierte Zifferngruppe)... ... ...700 |
| Messing
| Artikelnummer (vierte Zifferngruppe)... ... ...800
|
Schritte zur Produktinstallation
Manuelle Installation:
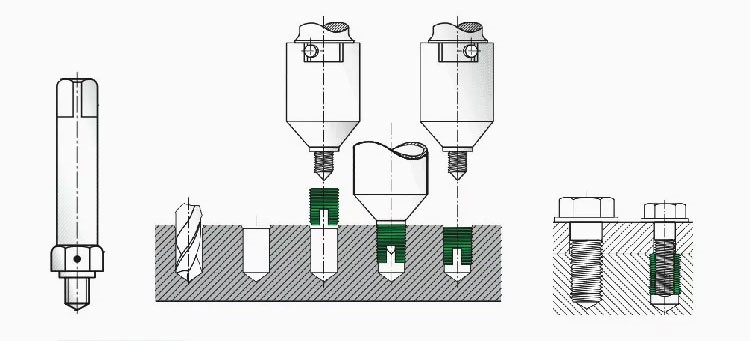
Verwenden Sie das spezielle Gewindeeinsatz-Montagewerkzeug. Die genaue Vorgehensweise finden Sie in der Abbildung unten. Das Ende des Werkzeugs in der Abbildung ist ein Vierkantkopf, der mit einem manuellen Gewindeschneidschlüssel verbunden werden kann.
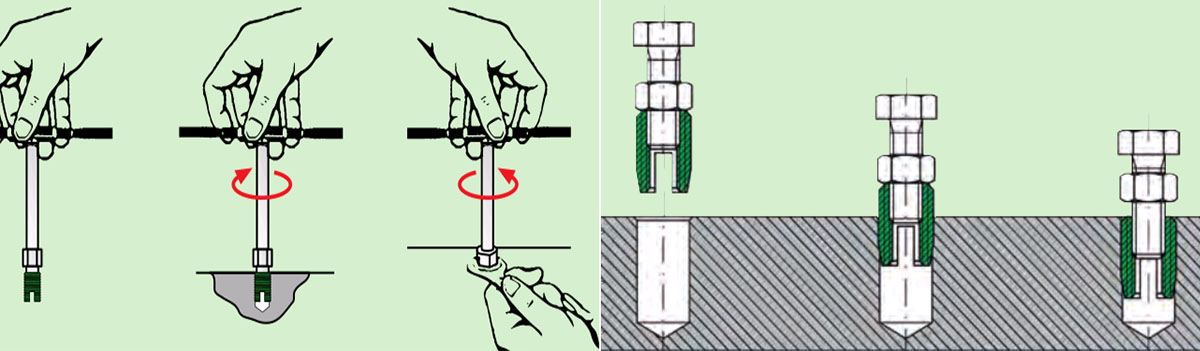
Elektrische Installation:
1. Werkstück exakt positionieren, so dass Bohr- und Maschinenspindel achsparallel zueinander liegen (nicht verkanten). Maschine auf die exakte Einschraubtiefe einstellen (ca. 0,1 bis 0,2 mm unter der Werkstückoberfläche).
2. Maschinenbedienhebel betätigen. Beim Einschrauben muss die drehbare Außenhülse des Werkzeugs mit den außen sichtbaren Anschlagstiften fluchten, damit sie von diesen im Uhrzeigersinn mitgenommen wird.
3. Selbstschneidenden Gewindeeinsatz in das Werkzeug einsetzen (Schlitz oder Schneidloch entsprechend der Unterseite) und 2 bis 4 Umdrehungen lang festhalten.
4. Maschinenbedienhebel weiter betätigen und das Werkzeug mit dem selbstschneidenden Gewindeeinsatz zur Bohrung führen, bis der selbstschneidende Gewindeeinsatz in die Bohrung einschneidet. Das Weiterdrehen erfolgt ohne Vorschubbetätigung.
5. Rückwärtsgang einschalten (je nach Typ und Geräteaufbau erfolgt dies automatisch über einen Endschalter oder Tiefenmesser).
Hartes Aufsetzen des Werkzeugs auf das Werkstück unbedingt vermeiden, da sonst Bruchgefahr für Werkzeug und Gewindeeinsatz besteht. Zudem wird der spielfreie Festsitz des Gewindeeinsatzes zerstört und die Auszugsfestigkeit verringert. Die Schraubdrehzahl muss ggf. an die erforderliche Umschaltzeit angepasst werden.